Kit del soldador por extrusión: 5 imprescindibles para no cometer errores
Termómetro, rascadores, toberas, PTFE en buen estado y varilla compatible: los cinco imprescindibles para soldar por extrusión sin errores, con el vídeo de Carles en nuestro taller.
 Equipo técnico de AM Group 9 min de lecturaActualizada el 17 de noviembre de 2026 Revisado por el equipo técnico de AM Group
En esta guía
En el sector de la soldadura plástica, disponer de una buena extrusora es fundamental. En AM Group tenemos máquinas para soldaduras manuales y para procesos industriales.
Para reparaciones y soldadura de plancha de hasta 12 mm tenemos la MINI EXTRUSORA y la MICRO EXTRUSORA. Para planchas de mayor espesor hay varias alternativas: sin control digital, como la MAX18S y la MAX32S; con un solo control digital, como la EXON 1A y la EXON 2A; y con dos controles digitales independientes para la temperatura del aire y de la masa, como la EXON 1, la EXON 2, la MAX18, la MAX25 y la MAX32. Además, tenemos extrusoras de gran rendimiento en kg/hora, totalmente digitales, como la EXON 5, la MAX36, la MAX48, la MAX58 y la MAX65.
Puedes ver todos los tipos de extrusora que tenemos en máquinas de soldadura por extrusión.
Pero tener una muy buena extrusora no garantiza hacer una buena soldadura. Hay diferentes factores que influyen directamente en el resultado: la temperatura del aire y de la masa fundida, la preparación de las superficies, la elección de las toberas, el estado del PTFE y la compatibilidad entre la varilla de aportación y el material que vamos a soldar.
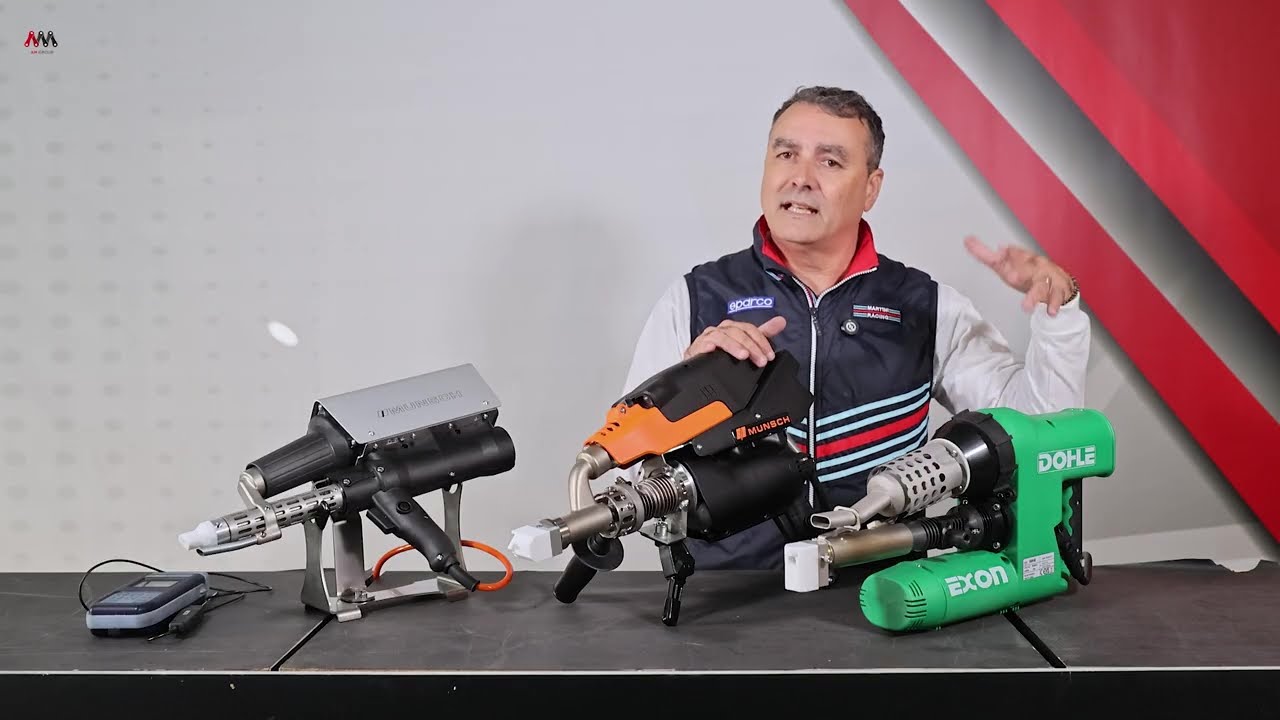
En AM Group sabemos que muchos de los errores que se producen durante los trabajos de soldadura por extrusión pueden evitarse utilizando las herramientas adecuadas y siguiendo un procedimiento correcto. Por eso vamos a repasar los cinco elementos imprescindibles que no deberían faltar en el kit de un soldador por extrusión profesional. Carles te los enseña también en este vídeo, desde nuestro taller:
1. Termómetro digital con sonda de aire y contacto: controla la temperatura
Uno de los factores más importantes durante una soldadura por extrusión es la temperatura. Para conseguir una unión adecuada, debemos trabajar dentro de los rangos recomendados para cada material y procedimiento.
Por eso es fundamental disponer de un termómetro digital que permita comprobar tanto la temperatura del aire como la de la masa de plástico fundido.
¿Por qué debemos controlar dos temperaturas?
Durante la soldadura por extrusión intervienen dos sistemas de calentamiento:
- Temperatura del aire caliente. El aire caliente se utiliza para precalentar la superficie del material que vamos a soldar. Si la temperatura es demasiado baja, la superficie puede no alcanzar las condiciones necesarias para una unión correcta; si es demasiado elevada, podemos provocar un sobrecalentamiento o la degradación del plástico. Para comprobarla, utilizamos una sonda de aire adecuada.
- Temperatura de la masa fundida. La masa de plástico fundido que sale de la extrusora también debe estar dentro de los parámetros recomendados. Una temperatura incorrecta puede afectar a la deposición del material y a la calidad de la soldadura. Para comprobarla, utilizamos una sonda de contacto apropiada para medir el material fundido.
Cómo medir las temperaturas
Las temperaturas de cada plástico están en el manual de la extrusora. Al encenderla, espera a que alcance las temperaturas de trabajo del aire y de la masa. Después, mide siempre con la máquina en marcha:
- Deja que la extrusora funcione aproximadamente un minuto antes de medir la temperatura de la masa.
- Coloca la sonda de la masa unos 5-10 mm dentro de la tobera, en el centro.
- Para el aire, coloca la sonda a unos 5 mm del centro del canal de aire.
Error habitual: confiar únicamente en la temperatura que indica la pantalla de la extrusora. La temperatura seleccionada no siempre coincide exactamente con la temperatura real en el punto que necesitamos comprobar.
Consejo AM Group: utiliza un termómetro digital con las sondas adecuadas y verifica las temperaturas siguiendo el procedimiento de trabajo y las recomendaciones del fabricante.
2. Herramientas de rascado: prepara correctamente el material
Uno de los errores más frecuentes en soldadura por extrusión es comenzar a soldar sin preparar correctamente la superficie. Aunque una plancha de plástico parezca limpia, puede presentar una capa superficial oxidada, contaminada o alterada que dificulte la unión. Por eso debemos disponer de herramientas que nos permitan rascar o mecanizar el material antes de soldar.
¿Por qué debemos rascar el plástico?
En el sector se utiliza habitualmente la expresión «abrir el poro del plástico». Técnicamente, el objetivo del rascado es retirar la capa superficial que pueda perjudicar la unión y dejar expuesto material limpio y apto para la soldadura. Para ello podemos utilizar diferentes herramientas:
- Rascadores manuales, como nuestras rasquetas.
- Cuchillas de preparación.
- Herramientas de mecanizado.
- Fresadoras o útiles específicos para preparar juntas.
La elección dependerá del material, del espesor de la plancha y de la geometría de la unión. Un repaso rápido con el disco de lijado no basta: hay que retirar toda la capa superficial y soldar sobre material limpio. Además, la zona tiene que estar seca y sin aceites ni grasas, por ejemplo, los de las eslingas o las correas de elevación.
Error habitual: soldar directamente sobre una superficie que no ha sido preparada. Esto puede provocar falta de unión, defectos de adherencia y una reducción de la resistencia de la soldadura.
Consejo AM Group: antes de comenzar, prepara correctamente la superficie y comprueba que esté limpia, seca y libre de contaminantes.
3. Toberas adecuadas: no todas sirven para la misma soldadura
Las toberas son uno de los accesorios más importantes de una soldadora por extrusión. Su función es ayudar a dirigir y conformar el material fundido durante el proceso de soldadura. Sin embargo, no todas las toberas sirven para todas las aplicaciones.
¿Cómo elegir la tobera correcta?
Debemos tener en cuenta dos factores principales:
- La forma de la soldadura. No es lo mismo realizar una soldadura en ángulo que una unión a solape o una soldadura sobre una superficie plana. Las más habituales son a solape, en V, en T, en esquina exterior y en X, y cada geometría puede requerir una tobera específica.
- El espesor de la plancha. La tobera también debe corresponderse con el espesor del material y con el cordón que necesitamos realizar.
Utilizar una tobera inadecuada puede dificultar la deposición del material y provocar un cordón irregular. Te lo explicamos con detalle en ¿Qué tobera debo usar para soldar por extrusión?
Error habitual: utilizar siempre la misma tobera, independientemente de la geometría de la unión o del espesor de la plancha.
Consejo AM Group: selecciona siempre la tobera adecuada para el tipo de soldadura que vas a realizar y comprueba que sea compatible con el espesor del material.
4. Estado del PTFE: cuándo debemos sustituir una tobera
Tan importante como elegir la tobera adecuada es comprobar que se encuentra en buenas condiciones. Muchas toberas de soldadura por extrusión incorporan componentes de PTFE (teflón), un material que facilita el deslizamiento y ayuda a conformar el cordón de soldadura. Con el uso continuado, estos componentes se desgastan.
¿Cómo detectar una tobera desgastada?
Uno de los síntomas más evidentes es la pérdida de la forma original de la zona de contacto. Cuando el PTFE está desgastado y ya no se aprecia correctamente la geometría que debe conformar el cordón, la tobera deja de trabajar como debería. Esto puede provocar:
- Cordones con formas irregulares.
- Dificultad para depositar el material de forma uniforme.
- Problemas de guiado durante la soldadura.
- Acabados inconsistentes.
Error habitual: continuar utilizando una tobera con el PTFE desgastado simplemente porque todavía permite depositar material. Aunque aparentemente podamos seguir trabajando, no significa que estemos consiguiendo una soldadura adecuada.
Consejo AM Group: revisa periódicamente el estado de las toberas y sustituye los componentes desgastados cuando pierdan su geometría funcional. Tenemos toberas de PTFE para cada tipo de soldadura.
5. Varilla de aportación: siempre compatible con el material de la plancha
Este punto puede parecer evidente, pero es uno de los más importantes. La varilla de aportación debe ser compatible con el material que vamos a soldar. Como regla general, debemos utilizar una varilla del mismo tipo de material que la plancha. Por ejemplo:
- Si soldamos una plancha de PE-HD, utilizaremos una varilla de PE-HD compatible.
- Si soldamos una plancha de PP, utilizaremos una varilla de PP compatible.
No debemos asumir que dos plásticos pueden soldarse correctamente simplemente porque tienen un aspecto parecido.
¿Qué ocurre si utilizamos una varilla incorrecta?
Podemos provocar diferentes problemas:
- Falta de unión entre materiales.
- Diferencias de comportamiento durante el calentamiento.
- Pérdida de resistencia de la soldadura.
- Fallos durante el servicio de la pieza.
Además del tipo de polímero, debemos comprobar que el grado de la varilla sea apropiado para el material base y las condiciones de aplicación. Y hay que guardarla limpia y seca, en una bolsa cerrada: una varilla que ha cogido humedad puede dejar poros en el cordón.
Error habitual: utilizar una varilla de aportación sin comprobar su identificación o procedencia.
Consejo AM Group: identifica siempre el material de la plancha y utiliza una varilla de aportación compatible. Si dudas, te ayudamos a elegirla en Varillas para soldadura de plástico: ¿cuál elegir en qué caso?
Otros aspectos importantes para evitar errores
Además de disponer de estos cinco elementos, debemos prestar atención a otros factores.
Comprobar el estado de la extrusora
Antes de comenzar, revisa que la máquina esté en buenas condiciones y que sus sistemas de calentamiento funcionen correctamente.
Colocar y fijar bien las piezas
Las piezas tienen que estar en su posición y con el ángulo correcto, sin holguras, y no deben moverse durante la soldadura. Se pueden sujetar mecánicamente o puntear antes con un soldador manual. En planchas gruesas, conviene hacer primero un cordón con varilla de 3 o 4 mm y soldador manual.
Mantener los materiales limpios
Evita la presencia de polvo, grasa, humedad o cualquier contaminante que pueda afectar al proceso.
Respetar los parámetros de soldadura
Cada material requiere unas condiciones de trabajo específicas. Debemos seguir las recomendaciones técnicas correspondientes.
Comprobar el precalentamiento y purgar la extrusora
Antes de soldar, comprueba que el material está listo: presiona ligeramente la plancha, delante de la salida de aire de precalentamiento, con un punzón de unos 2 mm o un destornillador pequeño. Si el plástico se marca, está preparado. Al empezar el cordón, da unos segundos más de precalentamiento en el punto de arranque. Y cada vez que retomes la soldadura después de una pausa, purga el material que se ha quedado en la extrusora.
Llevar la velocidad adecuada
Si vas demasiado lento, la masa fundida empieza a salir por delante de la tobera y puedes sobrecalentar la plancha. Si vas demasiado rápido, el material no se calienta lo suficiente y el cordón no llena por completo la junta.
Revisar el cordón de soldadura
Un cordón visualmente uniforme es importante, pero su apariencia por sí sola no garantiza la calidad interna de la unión. Cuando corresponda, deben realizarse los controles y ensayos adecuados. Te explicamos los métodos en Cómo comprobar si una soldadura está bien hecha.
Checklist: los cinco imprescindibles del soldador por extrusión
Antes de comenzar cualquier trabajo, comprueba que tienes preparado tu kit:
- Termómetro digital con sonda de aire y contacto: para comprobar las temperaturas de trabajo.
- Herramientas de rascado: para preparar correctamente la superficie.
- Toberas adecuadas: seleccionadas según la geometría de la unión y el espesor.
- PTFE en buen estado: sin desgaste que altere la forma del cordón.
- Varilla de aportación compatible: del mismo tipo de material que la plancha y adecuada para la aplicación.
Conclusión: una buena soldadura empieza antes de encender la extrusora
La calidad de una soldadura por extrusión no depende únicamente de la habilidad del operario o de la máquina utilizada. La preparación de la superficie, la medición de temperaturas, la elección de los accesorios y la compatibilidad de los materiales son factores fundamentales.
Disponer de un kit completo y mantenerlo en buenas condiciones permite trabajar de forma más consistente y reducir errores evitables. Si quieres repasar el procedimiento completo, tienes los 10 pasos para soldar correctamente con tu extrusora.
En AM Group somos especialistas en maquinaria, herramientas y accesorios para la soldadura de materiales plásticos. Si necesitas asesoramiento para elegir una extrusora, una tobera o los accesorios adecuados para tus trabajos, contacta con nuestro equipo.
Equipos para este trabajo
Las extrusoras y los accesorios del kit: toberas, rasquetas, varilla y comprobación de la soldadura.

MINI EXTRUSORA
Extrusora pequeña y manejable, de 3 kg, para reparaciones y plancha de hasta 12 mm.

EXON 1
Con dos controles digitales independientes, para el aire y para la masa.

Toberas de PTFE
Una tobera para cada forma de soldadura y cada espesor.

Rasqueta
Para retirar la capa superficial y dejar el material listo para soldar.

Varilla de soldar
Varilla de aportación del mismo material que la plancha.

Chispómetro AM-100
Comprobación no destructiva de la soldadura.
Hay más rasquetas, toberas y filtros en accesorios para extrusoras.
¿Qué extrusora o accesorios necesitas?
Cuéntanos qué material y qué espesor de plancha sueldas y qué tipo de unión haces, y te recomendamos la extrusora, las toberas y los accesorios.
Cuéntanos tu obra
Te contesta el equipo técnico en 24 horas laborables.
Usamos tus datos solo para responder a tu consulta. Más información en la política de privacidad.
Equipo técnico de AM Group
El equipo que vende, alquila y repara la maquinaria de soldadura de plásticos de AM Group. Revisión técnica: Carles, que presenta el vídeo desde nuestro taller.
Sigue leyendo
Todas las guías →
10 pasos a seguir para soldar correctamente con tu extrusora
¿Qué tobera debo usar para soldar por extrusión?

Varillas para soldadura de plástico: ¿cuál elegir en qué caso?
La elección de la varilla correcta en una soldadura por extrusión puede marcar el éxito o el fracaso en esa operación. Hablamos de un elemento clave para unir…